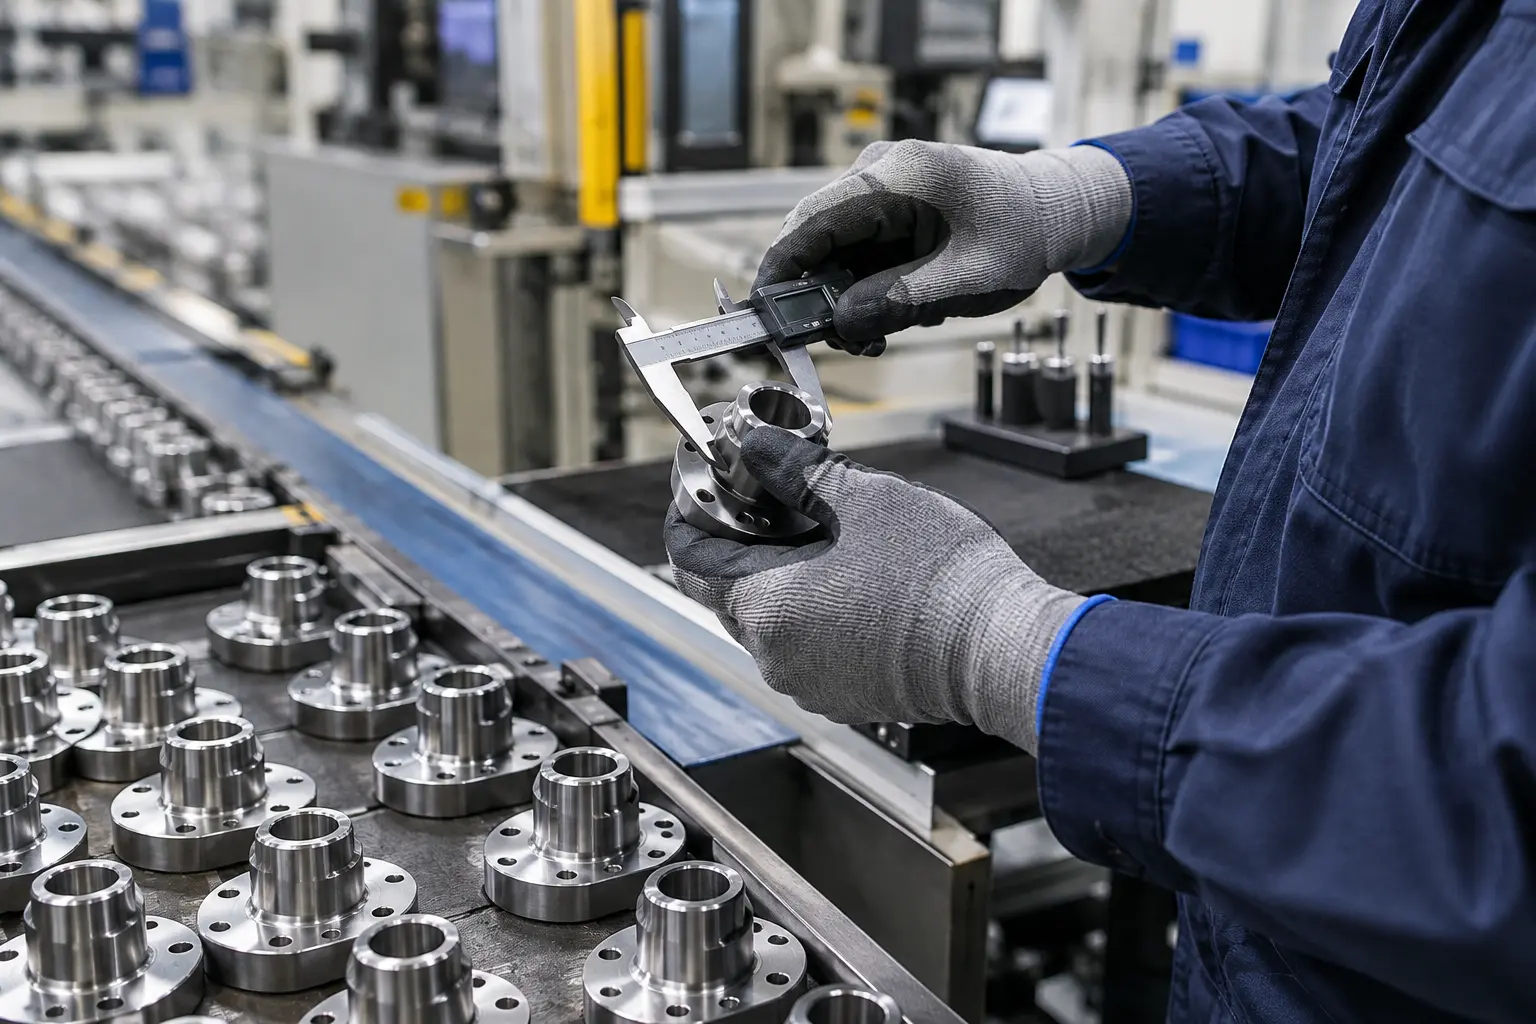
DMAIC (Definir, Medir, Analizar, Mejorar, Controlar) es una de las estructuras más usadas para una tesis de Ingeniería Industrial orientada a mejora de procesos, porque le da a tu capítulo de resultados un esqueleto probado en la práctica industrial. El error más común no es elegir mal el problema, sino saltarse fases o mezclar el contenido de una fase con otra. Aquí tienes cada fase explicada con un ejemplo ilustrativo aplicado a una línea de producción, distinto de un simple listado de herramientas.
Lo que hace a DMAIC particularmente atractivo para una tesis, comparado con un diseño de investigación más abierto, es que cada fase tiene un entregable concreto y verificable: un jurado puede revisar tu project charter, tu análisis del sistema de medición, tu diagrama de Pareto y tu carta de control como piezas independientes de evidencia, en lugar de depender únicamente de tu narrativa para juzgar el rigor del trabajo. Esa estructura es también lo que hace más fácil detectar cuándo a una tesis DMAIC le falta una fase completa.
Fase 1 — Definir (Define): el project charter de tu tesis
Esta fase responde qué problema vas a resolver, para quién y con qué alcance. Su entregable central es el project charter: el problema en una frase medible, el objetivo numérico, el alcance del proceso (dónde empieza y dónde termina), y el equipo o áreas involucradas. También se construye aquí el diagrama SIPOC (Proveedores, Entradas, Proceso, Salidas, Clientes), que te obliga a delimitar exactamente qué parte del proceso estudias.
Ejemplo ilustrativo: “En la línea de ensamble de un componente electrónico, la tasa de piezas rechazadas por inspección final es del 8 %, contra una meta interna del 3 %. El proyecto abarca desde la recepción de componentes hasta la inspección final, antes del empaque.”
Fase 2 — Medir (Measure): sin datos confiables, no hay tesis
Aquí defines cómo vas a medir el problema y verificas que tu sistema de medición sea confiable antes de recolectar los datos que sostendrán todo tu análisis. El error más grave en esta fase es empezar a analizar datos sin haber validado primero el instrumento de medición: si dos inspectores califican el mismo defecto de forma distinta, tu problema puede estar en la medición, no en el proceso.
Herramienta clave: análisis del sistema de medición (MSA). Cuando mides una variable continua —una dimensión, un peso, un torque— el estudio adecuado es un Gage R&R (repetibilidad y reproducibilidad), que separa la variación del instrumento y de los operadores de la variación real del proceso. En el ejemplo de esta tesis, en cambio, el dato es por atributos: cada inspector decide si la pieza “pasa” o “se rechaza”. Para ese tipo de dato el equivalente es un análisis de concordancia por atributos (attribute agreement analysis), en el que varios inspectores evalúan varias veces un mismo conjunto de piezas de referencia y se mide qué tanto coinciden entre sí y con el estándar (por ejemplo, con porcentajes de acuerdo o el estadístico kappa). Elegir el estudio que corresponde a tu tipo de dato —y documentarlo aunque el resultado sea simplemente “el sistema de medición es aceptable”— es lo que distingue un trabajo riguroso de uno que asume sin verificar que sus datos son confiables.
Fase 3 — Analizar (Analyze): de los síntomas a la causa raíz
Con datos ya confiables, esta fase busca la causa raíz del problema, no solo sus síntomas visibles. Las herramientas típicas son el diagrama de Pareto (para identificar qué pocas causas explican la mayoría de los defectos, siguiendo la lógica 80/20) y el diagrama de Ishikawa o de espina de pescado (para organizar hipótesis de causa por categoría: mano de obra, máquina, método, material, medición, medio ambiente). Una tesis rigurosa no se detiene en el diagrama de Ishikawa como conclusión: usa esas hipótesis para diseñar una prueba estadística que confirme o descarte cada causa candidata —una prueba de hipótesis, un ANOVA, una prueba de proporciones o un análisis de regresión, según el tipo de variable.
Ejemplo ilustrativo (continuación): “El diagrama de Pareto mostró que el 72 % de los rechazos correspondía a un solo tipo de defecto: desalineación del componente. El diagrama de Ishikawa identificó como hipótesis principal la variabilidad en la presión de la herramienta de ensamble entre los tres turnos de trabajo. Una comparación de la proporción de piezas desalineadas entre los tres turnos (prueba chi-cuadrada) mostró una diferencia significativa (p < 0.05).” Nota que, como la variable es una proporción de defectos, la prueba adecuada es una de proporciones o chi-cuadrada; un ANOVA sería apropiado si midieras directamente la presión aplicada en cada turno.
Una práctica que fortalece esta fase es descartar explícitamente las hipótesis de causa que resultaron no significativas, no solo reportar la que sí lo fue. Si tu diagrama de Ishikawa propuso cinco hipótesis y solo una se confirmó estadísticamente, mostrar el proceso de descarte de las otras cuatro demuestra un análisis más completo que simplemente presentar la conclusión final como si hubiera sido obvia desde el principio.
Fase 4 — Mejorar (Improve): la solución debe probarse, no solo proponerse
Esta es la fase donde muchas tesis de licenciatura se debilitan: proponen una mejora en papel sin haberla probado, o la prueban sin un diseño que permita atribuir la mejora a la solución y no al azar. Un diseño de experimentos (DOE) —aunque sea un factorial pequeño— o, si no es viable en tu contexto, una comparación controlada de antes y después con un periodo y condiciones comparables, es lo mínimo esperado para sostener que tu mejora realmente funcionó.
Ejemplo ilustrativo (continuación): “Se estandarizó el procedimiento de calibración de presión de la herramienta al inicio de cada turno. Durante cuatro semanas de piloto, la tasa de rechazo por desalineación bajó de 8 % a 3.2 %, con una prueba de proporciones que confirmó que la diferencia no se debía al azar (p < 0.01).”
Antes de dar por buena una mejora, considera también qué tan factible es implementarla de forma permanente, no solo si funcionó durante el piloto: una solución que exige comprar equipo costoso o cambiar radicalmente el flujo de producción puede ser estadísticamente efectiva pero organizacionalmente poco viable. Un buen capítulo de Mejorar discute brevemente esta factibilidad, no solo el resultado numérico del piloto.
Fase 5 — Controlar (Control): demuestra que la mejora se sostiene
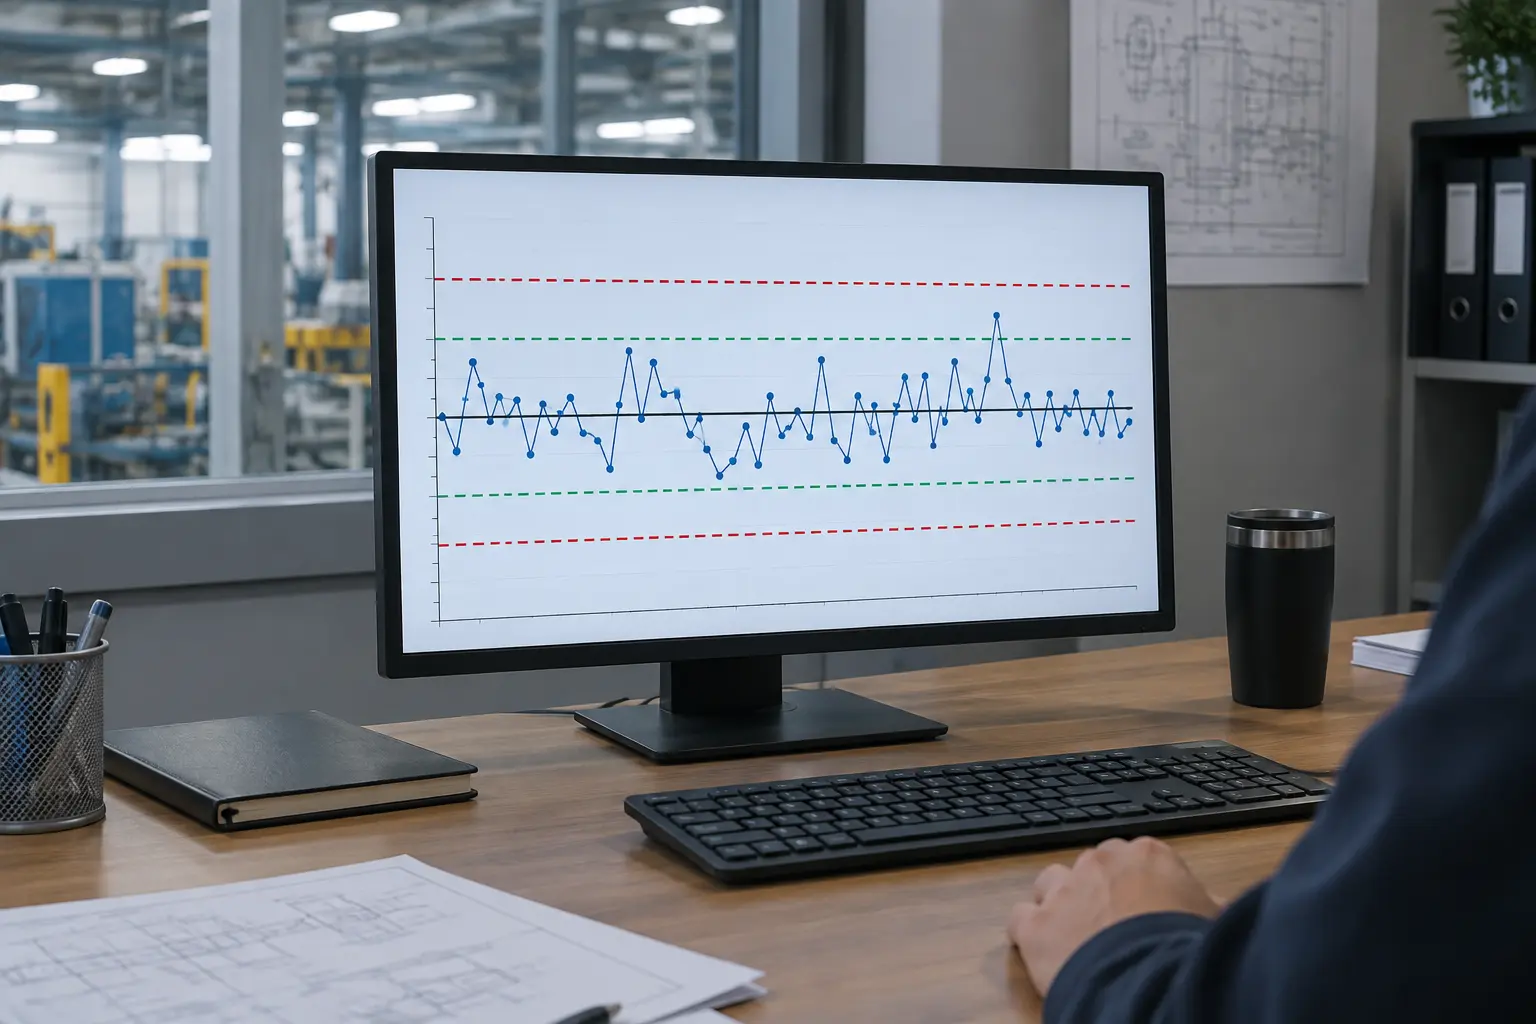
La fase final responde una pregunta que muchas tesis nunca contestan: ¿la mejora se mantiene después de que termina el proyecto? Aquí se documenta el plan de control —qué se va a medir de forma continua, con qué frecuencia, y quién es responsable— y se presenta una carta de control estadístico de proceso que muestre el comportamiento de la variable clave a lo largo de varias semanas después de implementada la mejora, verificando que se mantenga dentro de los límites de control sin señales de descontrol.
Ejemplo ilustrativo (continuación): “Se estableció una carta de control tipo p para monitorear la tasa de rechazo semanalmente durante ocho semanas posteriores a la implementación, junto con un procedimiento operativo estándar (SOP) para la calibración de presión, con responsable asignado y frecuencia de verificación diaria.” La carta p corresponde a proporciones de defectuosos con tamaños de muestra que pueden variar; si midieras una variable continua, usarías cartas de promedios y rangos (X̄-R) o de valores individuales.
Cómo reportar el índice de capacidad del proceso (Cpk)
Si tu variable de interés tiene una especificación numérica (por ejemplo, una dimensión con tolerancia), calcular el índice de capacidad del proceso (Cpk) antes y después de tu mejora es una forma cuantitativa adicional de demostrar el impacto: un Cpk que pasa de un valor bajo (proceso incapaz de cumplir la especificación de forma consistente) a un valor de 1.33 o superior (comúnmente considerado un proceso capaz) es una evidencia numérica poderosa que complementa la prueba de hipótesis de tu fase de Mejorar. Recuerda que el Cpk supone un proceso estable y datos aproximadamente normales: verifica ambas cosas antes de reportarlo.
Cómo elegir tu caso de estudio si no tienes acceso a una fábrica
No todas las tesis de Ingeniería Industrial tienen acceso a una línea de producción real. Si tu situación es esa, DMAIC se aplica igual de bien a un proceso administrativo de tu propia universidad o de una pequeña empresa dispuesta a colaborar —tiempo de atención en una ventanilla, tasa de errores en la captura de un formulario, tiempo de ciclo de un trámite interno—, siempre que puedas medir la variable de forma consistente durante varias semanas y tengas acceso real para implementar y verificar una mejora, aunque sea a pequeña escala. Un caso de estudio modesto pero completo en sus cinco fases vale más, para efectos de tesis, que un caso ambicioso en una fábrica grande que solo alcanzas a documentar hasta la fase de Analizar por falta de acceso continuado.
Errores frecuentes al estructurar una tesis DMAIC
El primero es mezclar el contenido de Analizar con el de Mejorar: proponer la solución antes de haber confirmado estadísticamente la causa raíz. El segundo es omitir la fase de Controlar por completo, terminando la tesis en el piloto de la mejora sin evidencia de sostenibilidad en el tiempo. El tercero es usar el diagrama de Ishikawa como si fuera en sí mismo una prueba de causa raíz, cuando en realidad es solo un instrumento para generar hipótesis que después deben confirmarse estadísticamente. El cuarto es omitir el análisis del sistema de medición en la fase de Medir —o aplicar un Gage R&R de variables a datos que en realidad son por atributos— y descubrir, ya en el análisis, que la variabilidad de la medición era mayor que la del proceso mismo. Estas son justamente las preguntas que suelen aparecer en el examen; una lista más amplia está en qué te va a preguntar el jurado en tu examen de tesis de Ingeniería Industrial.
Preguntas frecuentes
¿Necesito certificación Six Sigma (Green Belt o Black Belt) para usar DMAIC en mi tesis?
No, DMAIC es una metodología ampliamente documentada en la literatura de ingeniería industrial; no necesitas una certificación formal para aplicarla académicamente, aunque conocer sus fundamentos teóricos —citando la literatura correspondiente— es indispensable para tu marco teórico.
¿Puedo aplicar DMAIC a un proceso de servicios, no de manufactura?
Sí, DMAIC se aplica igual de bien a procesos administrativos o de servicios (tiempo de atención, tasa de errores en un trámite) siempre que puedas definir una variable medible y un proceso delimitado; solo adapta las herramientas de la fase Medir a la naturaleza de tus datos, que en servicios suelen ser de tiempo o de conteo en lugar de mediciones físicas.
¿Qué hago si mi mejora no funcionó como esperaba en la fase de Control?
Repórtalo con la misma rigurosidad que un resultado positivo: una carta de control que muestra que la mejora no se sostuvo es un hallazgo válido que abre preguntas sobre qué variable adicional no se controló, y es exactamente el tipo de discusión honesta que fortalece tu capítulo de conclusiones.
¿Cuánto tiempo real necesito para completar las cinco fases en mi cronograma de tesis?
Varía según tu acceso al proceso, pero como referencia general: Definir y Medir suelen tomar de 3 a 5 semanas combinadas (incluyendo el análisis del sistema de medición), Analizar de 2 a 4 semanas, Mejorar necesita al menos 4 semanas de piloto para tener datos suficientes, y Controlar exige por definición varias semanas adicionales de seguimiento posterior. Planea tu cronograma de tesis con al menos 12 a 16 semanas dedicadas solo al trabajo de campo de estas cinco fases.
Si todavía estás decidiendo qué software usar para tus cartas de control y análisis estadístico, revisa la comparativa de Minitab, Arena y Simio para tesis de Ingeniería Industrial. Y si buscas más ideas de proyectos antes de comprometerte con un tema, la guía de 30 temas de tesis de Ingeniería Industrial incluye la mejora de procesos como una de varias líneas posibles; este artículo desarrolla esa línea de principio a fin. Cuando tengas los resultados de cada fase, el editor de tesis con IA de Tesify te ayuda a ordenar los cinco capítulos DMAIC con tu propia redacción y formato APA 7.